

ფურცლოვანი ლითონის დამუშავებისას ფურცლოვანი მეტალის ღუნვა წარმოადგენს ერთ-ერთ ყველაზე კრიტიკულ და პრეციზიულ ეტაპს. როდესაც საქმე ეხება რთული სივრცითი ფორმების, კორპუსების, ჩარჩოებისა თუ პროფილების დამზადებას, სწორად დაპროექტებული და შესრულებული ღუნვა განსაზღვრავს მთლიანი კონსტრუქციის სიზუსტეს. თუ გსურთ სიღრმისეულად გაიგოთ, თუ როგორ ეწყობა წარმოების სრული ჯაჭვი ჭრიდან საბოლოო პროდუქტამდე, იხილეთ ჩვენი მეტალის ფაბრიკაცია — სრული გზამკვლევი.
თანამედროვე საწარმოო პროცესში ფურცლოვანი მეტალის ღუნვა ხორციელდება მაღალტექნოლოგიური CNC პრეს-მუხრუჭებით (Press Brake), რაც უზრუნველყოფს კუთხეების მიკრონულ სიზუსტეს. თუმცა, უახლესი აპარატურაც კი ვერ გაასწორებს ინჟინრულ შეცდომებს, თუ ნახაზი თავიდანვე არასწორადაა დაპროექტებული.
რა არის მეტალის CNC ღუნვა პრეს-მუხრუჭით?
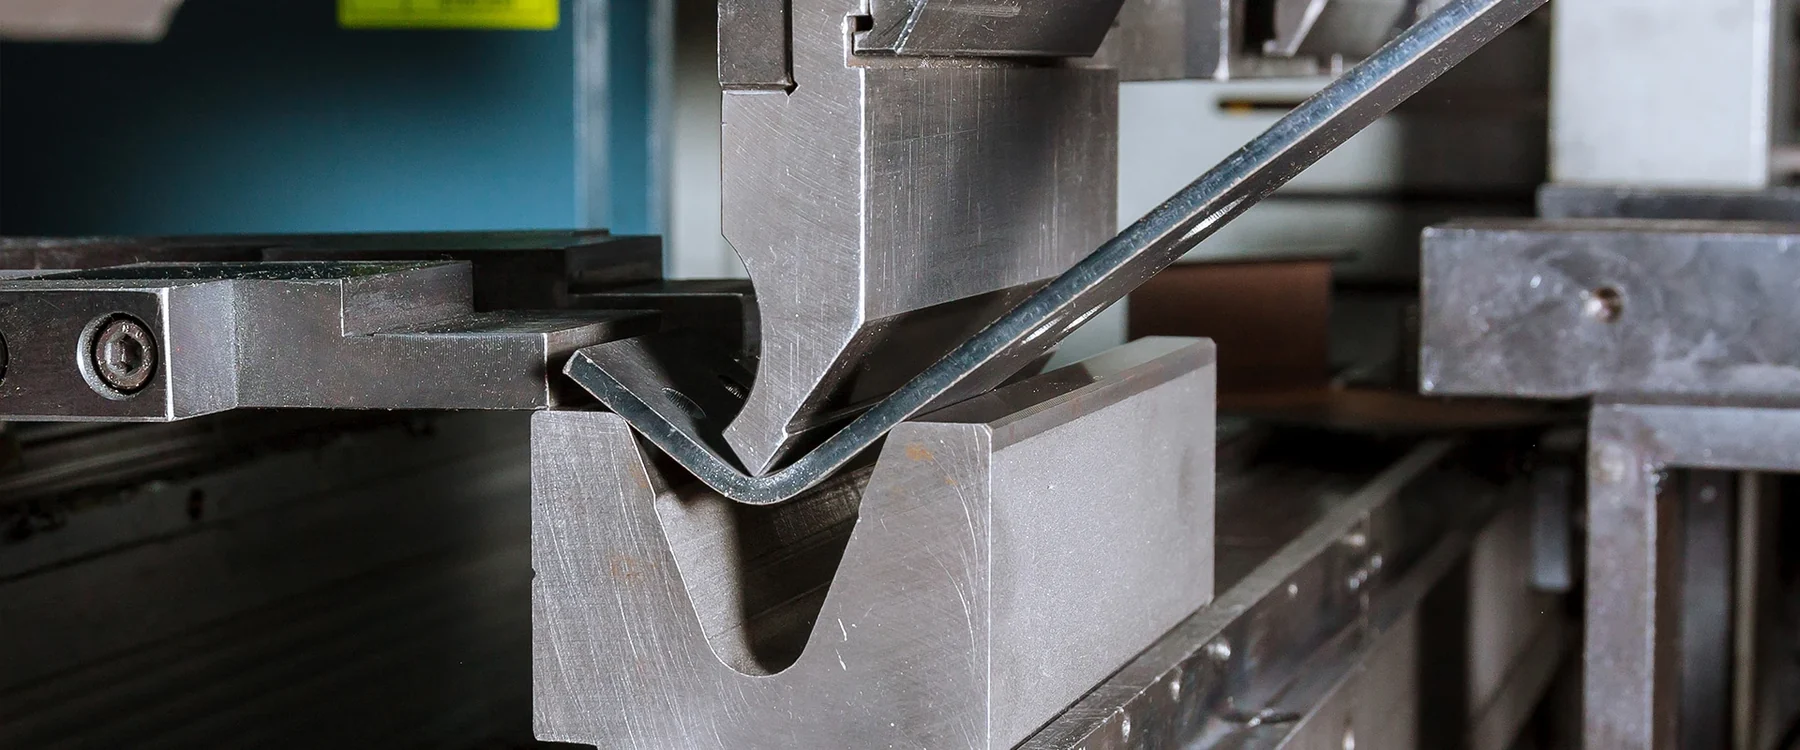
CNC პრეს-მუხრუჭი იყენებს სპეციალურ ინსტრუმენტებს — მატრიცასა და პუანსონს (Punch and Die). ლითონის ფურცელი თავსდება მატრიცაზე, ხოლო ზემოდან დიდი წნევით დაწოლილი პუანსონი მასალას სასურველი კუთხით ხრის.
პროცესის ავტომატიზაცია საშუალებას იძლევა, რომ ფურცლოვანი მეტალის ღუნვა განხორციელდეს აბსოლუტური განმეორებადობით, რაც განსაკუთრებით მნიშვნელოვანია სერიული წარმოებისას. აპარატის კომპიუტერული მართვის სისტემა ზუსტად ითვლის მასალის სისქეს, სისქის ტოლერანტობასა და ძალის იმ ოდენობას, რაც საჭიროა მეტალის პლასტიკური დეფორმაციისთვის.
7 ოქროს წესი: როგორ დაიგეგმოს ფურცლოვანი მეტალის ღუნვა სწორად
- მინიმალური მანძილი ხვრელიდან ღუნვის ხაზამდე: თუ ნახაზში ხვრელი ძალიან ახლოსაა ღუნვის ხაზთან, დეფორმაციის დროს ხვრელი გაიჭიმება და დაკარგავს წრიულ ფორმას. ოქროს წესი: მანძილი ხვრელის კიდედან ღუნვის ღერძამდე უნდა იყოს მინიმუმ 2-ჯერ მეტი, ვიდრე მასალის სისქე.
- ერთგვაროვანი შიდა რადიუსი: ეცადეთ, მთლიან დეტალზე ყველა ღუნვისთვის გამოიყენოთ ერთი და იგივე შიდა რადიუსი. ეს საშუალებას აძლევს ოპერატორს გამოიყენოს ერთი ინსტრუმენტი და თავიდან აიცილოს აპარატის მრავალჯერადი გადაწყობა.
- ფლანშის (გვერდის) მინიმალური სიგრძე: ძალიან მოკლე გვერდს პრეს-მუხრუჭის ინსტრუმენტი ვეღარ დაიჭერს, რაც გამოიწვევს ცდომილებას. გვერდის მინიმალური სიგრძე უნდა იყოს მასალის სისქის 4-მაგი ოდენობა + ღუნვის რადიუსი.
- განტვირთვის ჭრილები (Bend Relief): როდესაც მეტალის ღუნვა ხდება დეტალის შუა ნაწილში და არა მთლიან სიგანეზე, მეტალის ბოჭკოები გვერდებზე იხევა. ამის თავიდან ასაცილებლად, ჭრის ეტაპზევე უნდა დაპროექტდეს მცირე განტვირთვის ჭრილები. გახსოვდეთ, რომ უმაღლესი ხარისხის ჭრილების მიღება დამოკიდებულია საწყის დამუშავებაზე — გაეცანით დეტალებს სტატიაში ლაზერული ჭრა vs პლაზმური ჭრა.
- მასალის უკუცემის (Springback) გათვალისწინება: დეფორმაციის შემდეგ თითოეული ლითონი ცდილობს ოდნავ დაუბრუნდეს საწყის მდგომარეობას. რაც უფრო მკვრივია მასალა, მით მეტია უკუცემა.
- ბოჭკოების მიმართულების დაცვა: ფურცლოვანი მეტალის გლინვისას წარმოიქმნება შიდა ბოჭკოები. ღუნვის ხაზი სასურველია იყოს ბოჭკოების მიმართულების მართობული, განსაკუთრებით ალუმინზე მუშაობისას, რათა თავიდან აიცილოთ ბზარები.
- სიმეტრიული დაპროექტება: ეცადეთ, დეტალის კონსტრუქცია იყოს მაქსიმალურად სიმეტრიული. ეს ამარტივებს პრეს-მუხრუჭზე დეტალის პოზიციონირებას და ამცირებს წუნის რისკს.
ფურცლოვანი მეტალის ღუნვა სხვადასხვა მასალისთვის
მასალის ფიზიკური თვისებები პირდაპირ გავლენას ახდენს ღუნვის ტექნოლოგიაზე. სანამ კონკრეტულ ლითონს შეარჩევთ, მნიშვნელოვანია იცოდეთ მათი მახასიათებლები — ამაში დაგეხმარებათ ჩვენი სტატია INOX (უჟანგავი ლითონი) vs შავი ფოლადი.
| მასალის ტიპი | ღუნვის სირთულე | უკუცემის დონე (Springback) | სპეციფიკური რეკომენდაცია |
| შავი ფოლადი | დაბალი | დაბალი | ყველაზე სტაბილური მასალა, იტანს მცირე რადიუსებს |
| INOX (უჟანგავი) | საშუალო / მაღალი | მაღალი | მოითხოვს 20-30%-ით მეტ ძალას და დიდ რადიუსს |
| ალუმინი | მაღალი | საშუალო | იბზარება მცირე რადიუსზე; მოითხოვს სპეციალურ შენადნობს (მაგ. 5052) |
როგორ მოქმედებს ფურცლოვანი მეტალის ღუნვა პროექტის ბიუჯეტზე?
ნებისმიერ საწარმოო პროცესში დრო არის ფული. როდესაც ნახაზში გათვალისწინებულია არასტანდარტული კუთხეები ან განსხვავებული რადიუსები, ოპერატორს უწევს აპარატურის გადაწყობა, ინსტრუმენტების შეცვლა და ტესტირება. ეს კი პირდაპირ ზრდის შრომით ხარჯებს.
თუ გსურთ ზუსტად გათვალოთ თქვენი პროექტის ხარჯები და გაიგოთ, თუ რა ფაქტორები აყალიბებს საბოლოო ინვოისს, წაიკითხეთ ჩვენი დეტალური მიმოხილვა როგორ განვსაზღვროთ მეტალის ფაბრიკაციის ფასი.
ღუნვის პროცესის დასრულების შემდეგ, მიღებული დეტალები ხშირად გადადის აწყობისა და შეერთების ეტაპზე. ამ დროს კრიტიკულია სწორი ტექნოლოგიის შერჩევა, რაშიც დაგეხმარებათ სტატია MIG შედუღება vs TIG შედუღება.
ხშირად დასმული კითხვები: მეტალის ღუნვა
- რა არის CNC ღუნვა და რა უპირატესობა აქვს მას?მეტალის ღუნვა CNC პრეს-მუხრუჭის გამოყენებით არის ლითონის ფურცლების მაღალზუსტიანი დეფორმაციის პროცესი. მისი მთავარი უპირატესობა არის კუთხეების მიკრონული სიზუსტე, სწრაფი წარმოება და სრული განმეორებადობა სერიული შეკვეთების დროს.
- რატომ იბზარება მეტალი ღუნვისას და როგორ ავიცილოთ ეს თავიდან?მეტალის გაბზარვას იწვევს ძალიან მცირე შიდა რადიუსი, არასწორად შერჩეული მასალის მარკა ან ბოჭკოების გასწვრივ ღუნვა. მეტალის ღუნვა უნაკლოდ რომ შესრულდეს, საჭიროა შიდა რადიუსი იყოს მასალის სისქის ტოლი მაინც (ალუმინის შემთხვევაში — უფრო მეტიც).
- რა ინფორმაციაა საჭირო, რომ მეტალის ღუნვა სწორად დაპროექტდეს?ზუსტი შედეგისთვის აუცილებელია 2D ნახაზი (DXF/DWG ფორმატში), სადაც მკაფიოდ იქნება მითითებული ღუნვის ხაზები, შიდა რადიუსები, კუთხეები, მასალის მარკა და სისქე.