
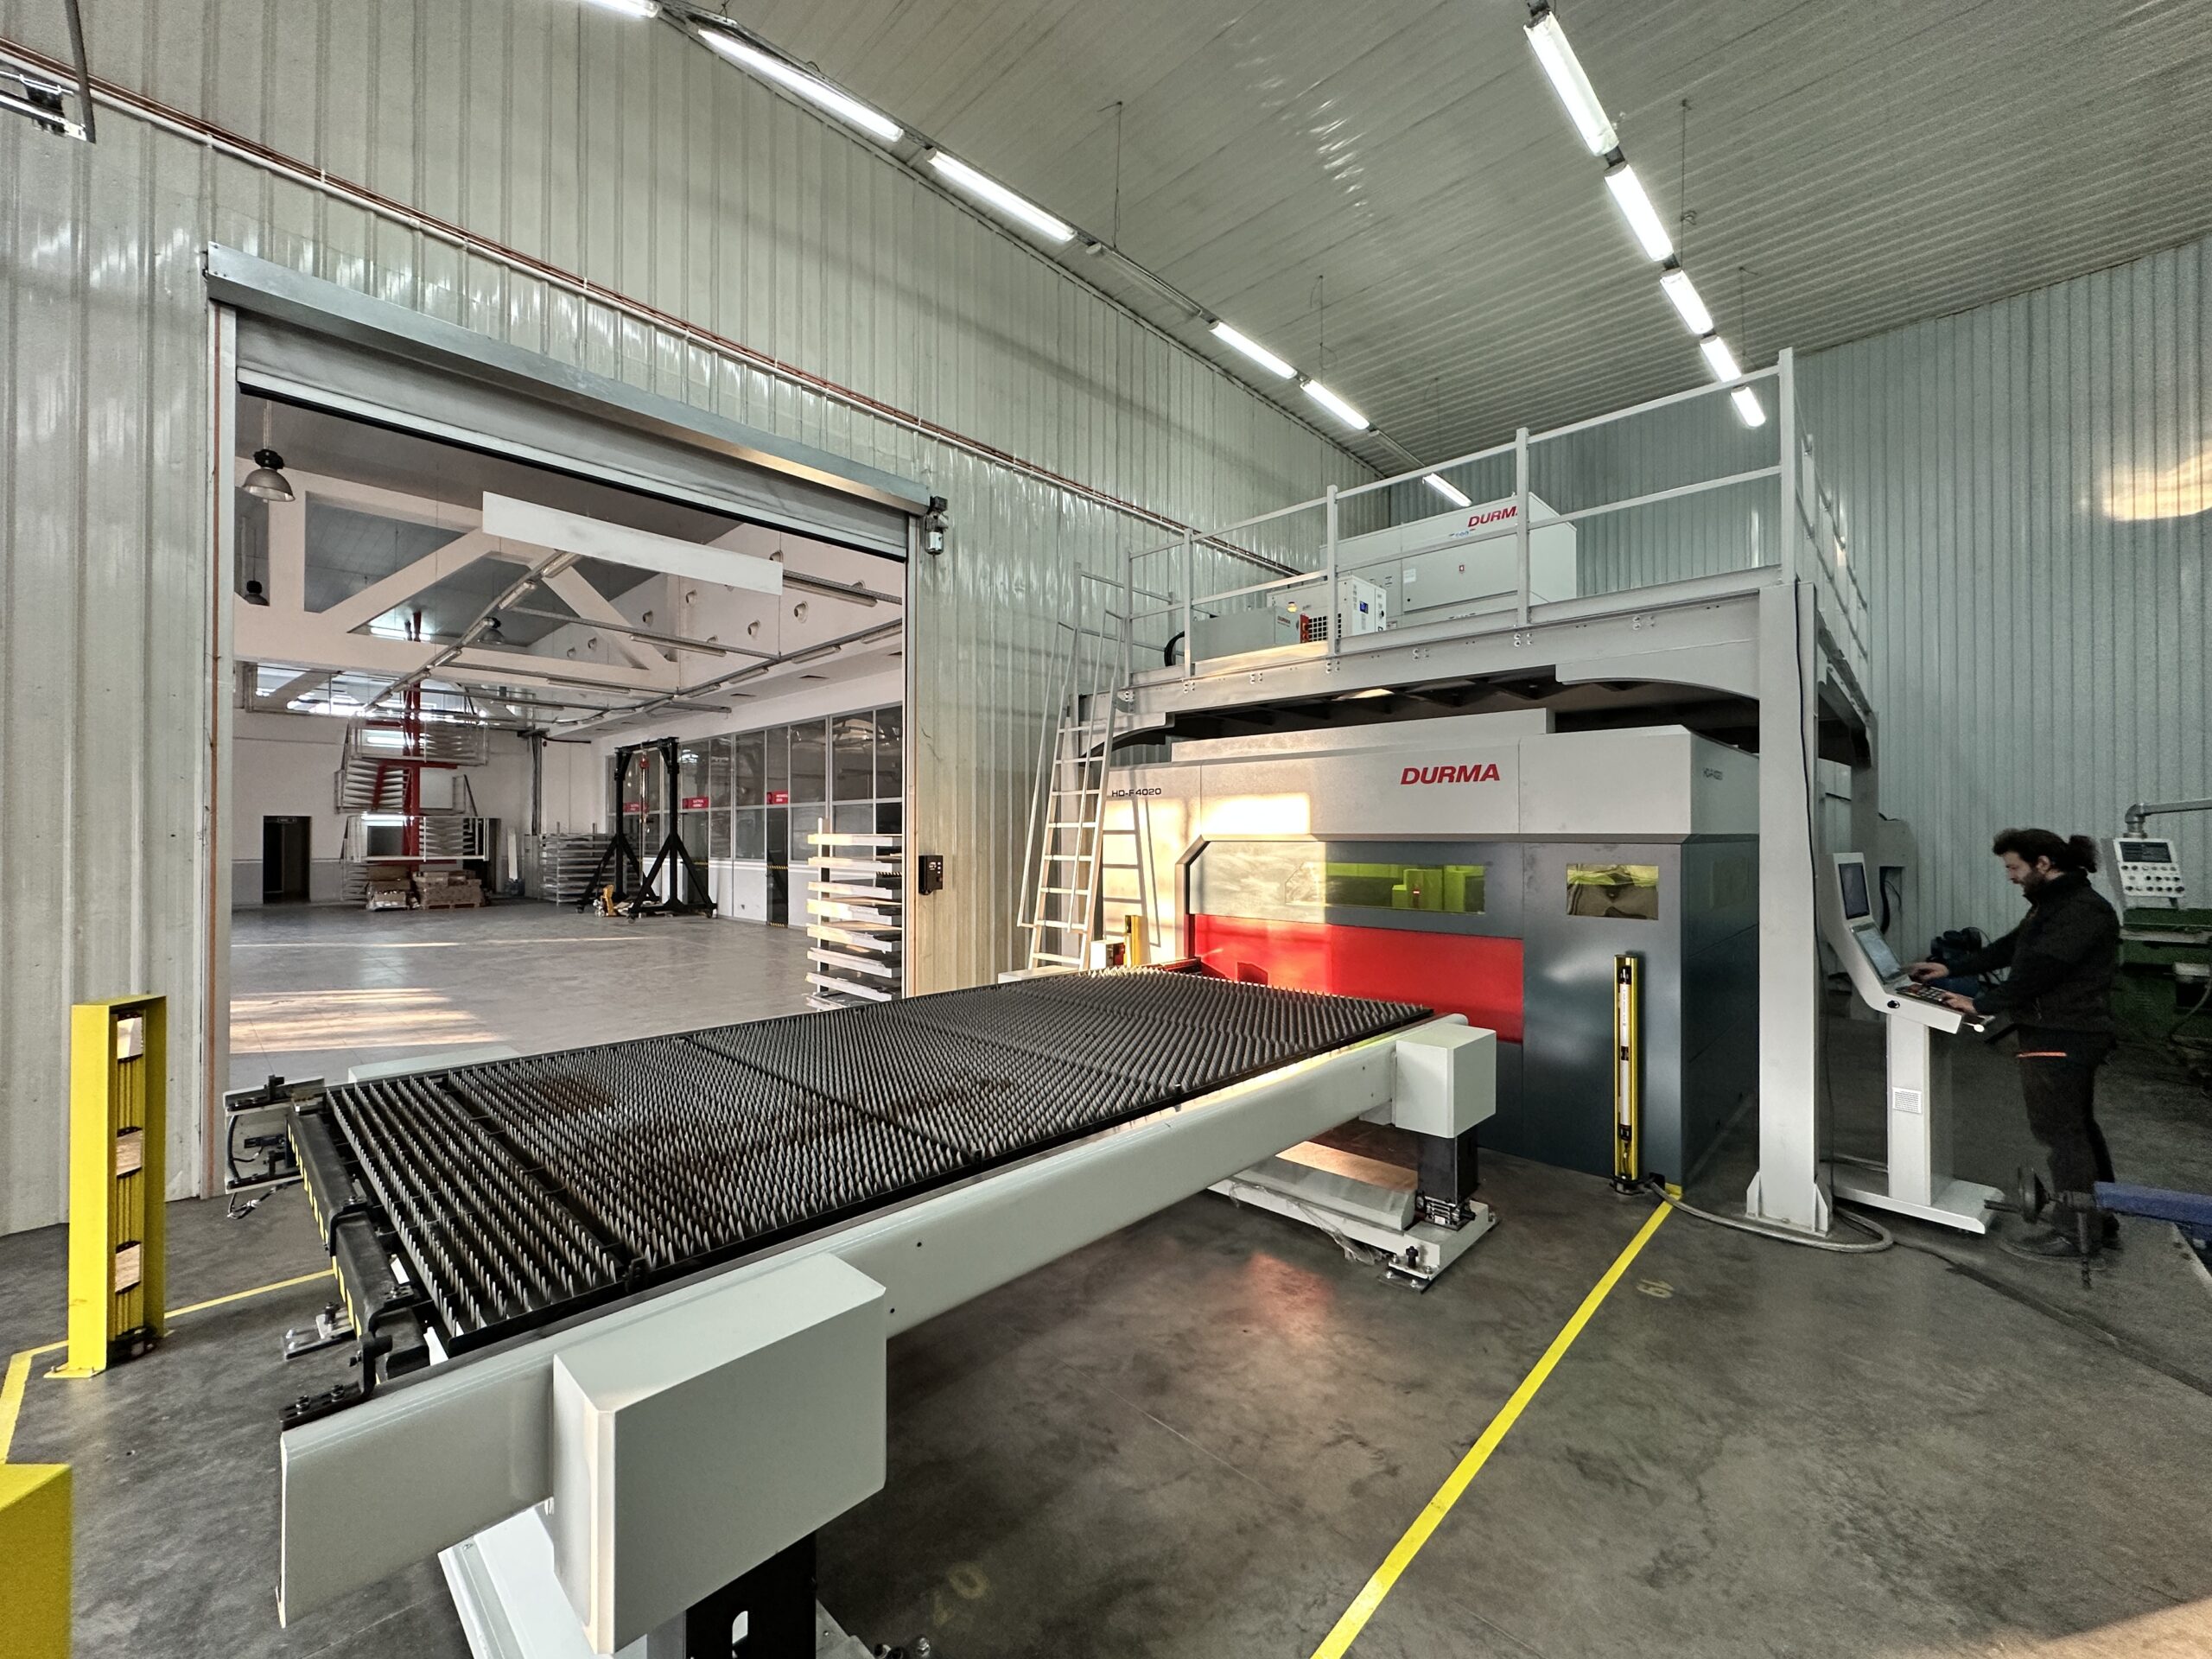

თანამედროვე ლითონდამუშავებაში ჭრის ხარისხი პირდაპირ განსაზღვრავს საბოლოო პროდუქტის გამძლეობასა და ესთეტიკას. განსაკუთრებით მაღალი მოთხოვნები დგება უჟანგავი ფოლადისა და ალუმინის დამუშავებისას, სადაც ლაზერული ჭრა აზოტით (Nitrogen High-Pressure Cutting) ინდუსტრიულ სტანდარტს წარმოადგენს. ეს ტექნოლოგია უზრუნველყოფს იდეალურად სუფთა, დაუჟანგავ წიბოებს, რაც გამორიცხავს დეტალის დამატებით ხელით დამუშავებას.
თუ გსურთ გაიგოთ, თუ როგორ ეწყობა წარმოების სრული ციკლი ჭრიდან აწყობამდე, იხილეთ ჩვენი მეტალის ფაბრიკაცია — სრული გზამკვლევი.
რა არის ლაზერული ჭრა აზოტით და როგორ მუშაობს ის?
ტრადიციული ჭრისგან განსხვავებით, სადაც დამხმარე გაზად ჟანგბადი გამოიყენება, ლაზერული ჭრა აზოტით ეფუძნება ინერტული აირის მაღალი წნევით (14-იდან 24 ბარამდე) მიწოდებას ჭრის ზონაში.
პროცესის არსი შემდეგშია:
- ინერტული გარემო: აზოტი არ შედის ქიმიურ რეაქციაში ცხელ მეტალთან. ის ქმნის დამცავ გარემოს, რის გამოც ჭრის წიბოზე არ წარმოიქმნება ოქსიდური აპკი (ნაგარი).
- მექანიკური გამოლოკვა: მაღალი წნევის აზოტი მომენტალურად გამოლოკავს ლაზერის სხივით ადნობილ ლითონს ჭრის ზონიდან.
ეს მეთოდი განსაკუთრებით ეფექტურია, როდესაც გამოიყენება თანამედროვე Fiber ლაზერული ჭრა, სადაც ბოჭკოვანი ლაზერის მაღალი სიმძლავრე და აზოტის წნევა იძლევა მაქსიმალურ პროდუქტიულობას.
საწყის ეტაპზე, ჭრის ტრაექტორიის დასაპროექტებლად აუცილებელია ზუსტი 2D/3D ფაილები. ამისთვის გამოიყენება DXF და DWG ნახაზები, სადაც გათვალისწინებულია ჭრის სლოტები და ტოლერანტობა.
5 მთავარი უპირატესობა: რატომ არის ლაზერული ჭრა აზოტით შეუცვლელი?
- 1. სრულიად დაუჟანგავი, ბზინვარე წიბოები: ჟანგბადით ჭრისას მეტალის წიბო იჟანგება და შავდება, ხოლო ლაზერული ჭრა აზოტით ტოვებს სუფთა, ვერცხლისფერ წიბოს, რომელიც ინარჩუნებს მასალის თავდაპირველ თვისებებს.
- 2. მომენტალური მზადყოფნა შედუღებისთვის: ოქსიდური აპკის არარსებობის გამო, მოჭრილი დეტალები არ მოითხოვს ზურმუხტის ქაღალდით ან ზუმფარით გაწმენდას. ეს განსაკუთრებით მნიშვნელოვანია, როცა იგეგმება MIG vs TIG შედუღება — აზოტით მოჭრილი უჟანგავი დეტალი იდეალურად ედუღება საღებავისა და ფორების წარმოქმნის გარეშე.
- 3. საღებავის საიმედო ჩაჭიდება (Adhesion): თუ მოჭრილ დეტალს აქვს ოქსიდის ფენა, მასზე დატანილი საღებავი დროთა განმავლობაში აიქერცლება. აზოტით ჭრის შემთხვევაში, ფხვნილოვანი შეღებვა ექცევა უშუალოდ სუფთა მეტალს, რაც უზრუნველყოფს დაფარვის 15-20 წლიან გამძლეობას.
- 4. ანტიკოროზიული თვისებების შენარჩუნება: უჟანგავი ფოლადის მთავარი ღირსება მისი ქრომის ოქსიდური დამცავი ფენაა. ჟანგბადით ჭრა ამ ფენას წვავს, ხოლო ლაზერული ჭრა აზოტით ინარჩუნებს მასალის ანტიკოროზიულ მედეგობას.
- 5. მაღალი სიჩქარე თხელ და საშუალო სისქეებზე: აზოტის მაღალი წნევა საშუალებას იძლევა 1-იდან 5 მმ-მდე სისქის მეტალები მოიჭრას რეკორდულად მოკლე დროში, რაც ამცირებს დანადგარის საათობრივ დანახარჯს.
აზოტით ჭრა ($N_2$) vs ჟანგბადით ჭრა ($O_2$)
| მახასიათებელი | ლაზერული ჭრა აზოტით (N2) | ლაზერული ჭრა ჟანგბადით (O2) |
| წიბოს მდგომარეობა | სუფთა, ბზინვარე, უნაგარო | დაჟანგული, შავი, ოქსიდური აპკით |
| გამოყენებადი მასალები | INOX (უჟანგავი), ალუმინი, თითბერი | შავი ფოლადი (სქელი ფურცლები) |
| გაზის წნევა | მაღალი (14 – 24 Bar) | დაბალი (0.5 – 3 Bar) |
| შედუღებამდე გაწმენდა | არ მოითხოვს (0 წუთი) | აუცილებელია მექანიკური გაწმენდა |
| საღებავის ჩაჭიდება | უმაღლესი | საშუალო (საჭიროებს ზუმფარას) |
თუ გსურთ გაეცნოთ მასალების ქიმიურ და ფიზიკურ განსხვავებებს, იხილეთ ჩვენი სტატია INOX (უჟანგავი ლითონი) vs შავი ფოლადი.
გაზის წნევისა და ნოზლის (Nozzle) მნიშვნელობა
იმისთვის, რომ ლაზერული ჭრა აზოტით უნაკლოდ შესრულდეს, კრიტიკულია დანადგარის ზუსტი კალიბრაცია:
- აზოტის სიწმინდე: აზოტი უნდა იყოს მინიმუმ 99.999% სიწმინდის (High-Purity Nitrogen). მცირე მინარევმაც კი შეიძლება გამოიწვიოს წიბოს გამუქება.
- ორმაგი ნოზლები (Double Nozzles): გამოიყენება გაზის ჭავლის თანაბარი ნაკადისთვის, რაც უზრუნველყოფს ნადნობის სრულ გამოლოკვას დეტალის ქვედა მხრიდან (No Dross/Burr).
კომბინირებული დამუშავება და პროექტის ბიუჯეტი
როდესაც დეტალები აზოტით მოიჭრება, პროცესი გრძელდება შემდგომ საწარმოო ეტაპებზე. ზუსტი კუთხეების მისაღებად ტარდება CNC ღუნვა, ხოლო რთული მოცულობითი კვანძებისთვის გამოიყენება CNC ჩარხვა ან მეტალის ფრეზირება.
მსხვილი ობიექტების აწყობისას, სადაც გამოიყენება ლითონის კონსტრუქციები, აზოტით მოჭრილი ფლანშები და სამაგრები უზრუნველყოფს იდეალურ თავსებადობას.
ხოლო თუ გსურთ გაიგოთ, თუ როგორ იანგარიშება ჭრის გაზების ხარჯი საბოლოო ინვოისში, წაიკითხეთ ჩვენი მიმოხილვა როგორ განვსაზღვროთ მეტალის ფაბრიკაციის ფასი.
ხშირად დასმული კითხვები: ლაზერული ჭრა აზოტით
- რა არის ლაზერული ჭრა აზოტით და რატომ გამოიყენება ის?ლაზერული ჭრა აზოტით არის მეტალის ჭრის ტექნოლოგია მაღალი წნევის ინერტული აირის გამოყენებით. ის გამოიყენება უჟანგავი ფოლადისა და ალუმინის ჭრისას, რათა თავიდან იქნას აცილებული მეტალის დაჟანგვა და მიღებულ იქნას იდეალურად სუფთა წიბო.
- რით სჯობს აზოტით ჭრა ჟანგბადით ჭრას?აზოტით ლაზერული ჭრა აზოტით არ წვავს მეტალის წიბოებს და არ ტოვებს ოქსიდურ აპკს. შედეგად, დეტალი არ მოითხოვს დამატებით გაწმენდას და მომენტალურად მზადაა შეღებვისა თუ შედუღებისთვის.
- შეიძლება თუ არა შავი ფოლადის ჭრა აზოტით?დიახ, შავი ფოლადის ჭრა აზოტით შესაძლებელია (განსაკუთრებით თხელ სისქეებზე). ეს იძლევა უნაგარო წიბოს, რაც იდეალურია შემდგომში ფხვნილოვანი შეღებვის მაღალი ხარისხის მისაღწევად.