
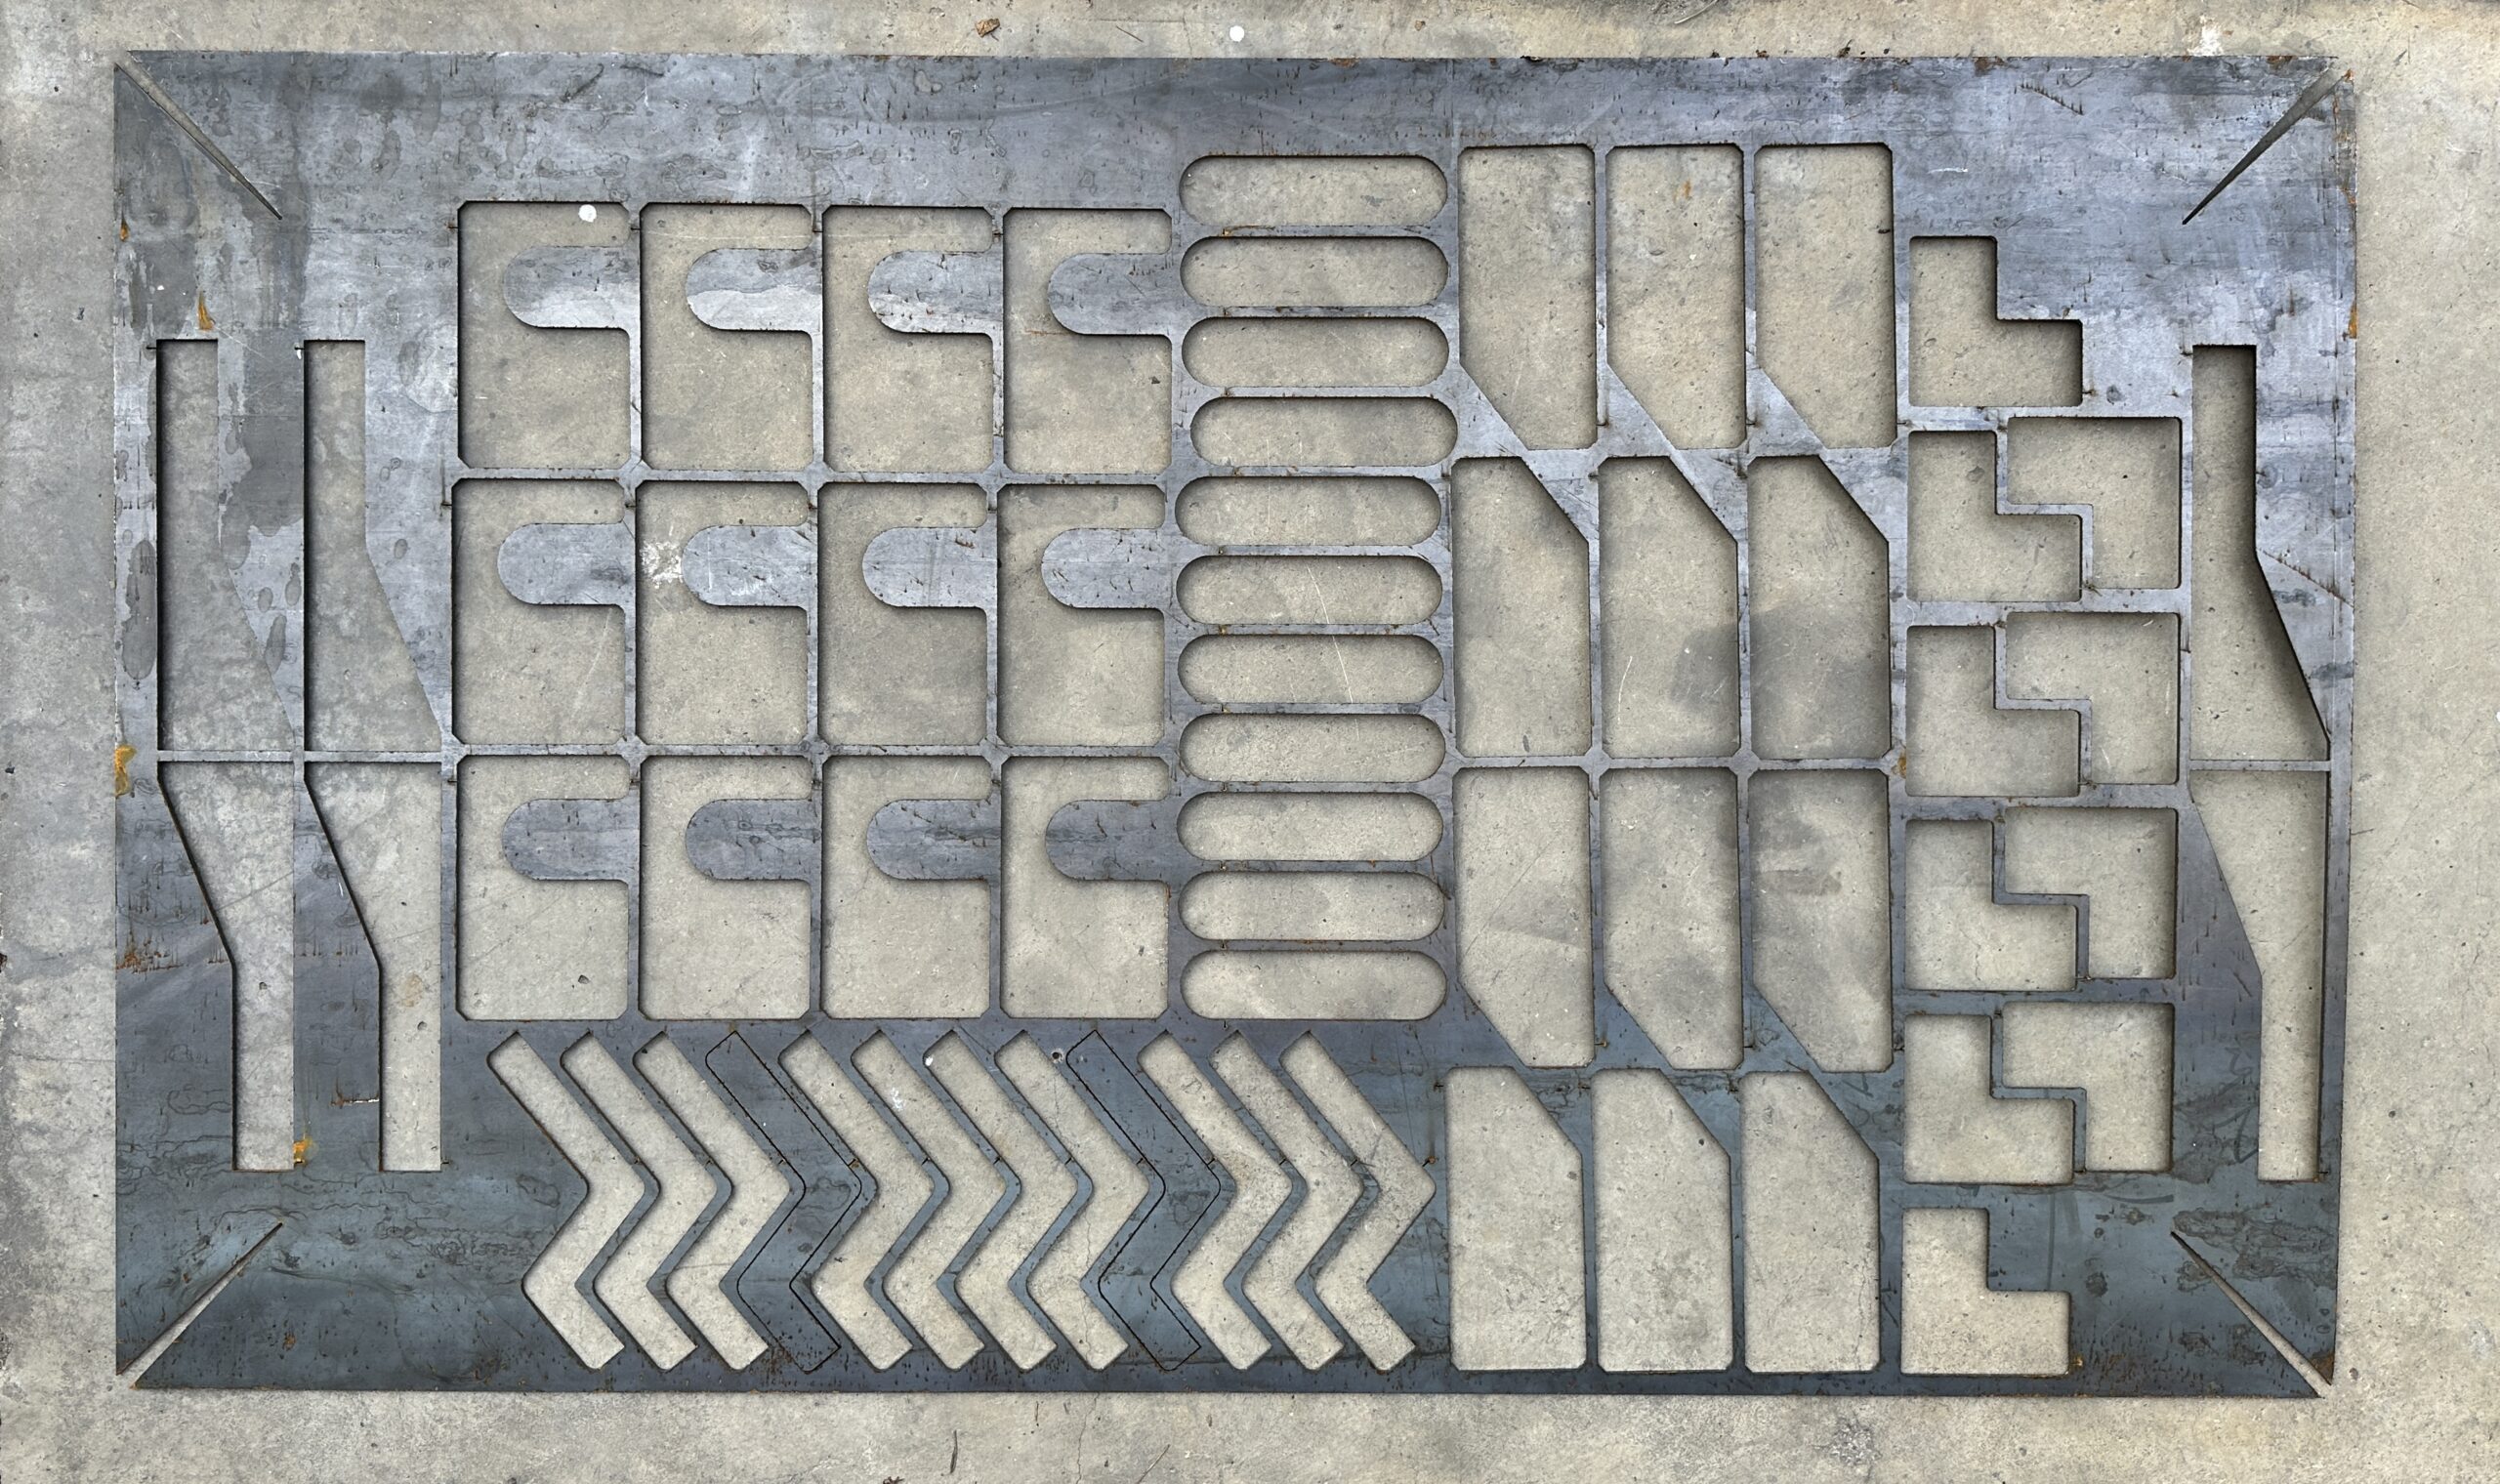

თანამედროვე მანქანათმშენებლობასა და მაღალტექნოლოგიურ წარმოებაში მეტალის ჭრის სიზუსტე წარმოადგენს ფუნდამენტურ კრიტერიუმს, რომელიც განსაზღვრავს აწყობილი კონსტრუქციების ხარისხს, ფუნქციონირებასა და ხანგრძლივობას. მილიმეტრის მეასედებში დაშვებულმა მცირე ცდომილებამაც კი შეიძლება გამოიწვიოს დეტალების არათავსებადობა, შედუღების ნაკერების დეფექტები და წარმოების საგრძნობი გაძვირება.
თუ გსურთ სიღრმისეულად გაიგოთ, თუ როგორ ეწყობა წარმოების სრული ჯაჭვი ჭრიდან საბოლოო პროდუქტამდე, იხილეთ ჩვენი მეტალის ფაბრიკაცია — სრული გზამკვლევი.
რა არის მეტალის ჭრის სიზუსტე და ტოლერანტობის სტანდარტები?
ტექნიკურ ენაზე მეტალის ჭრის სიზუსტე განისაზღვრება ტოლერანტობით (Tolerance) — ნომინალურ (ნახაზში მითითებულ) ზომასა და რეალურად მოჭრილი დეტალის ზომას შორის დასაშვები გადახრით.
თანამედროვე Fiber ლაზერული ჭრა უზრუნველყოფს $\pm 0.05 \text{ მმ}$-მდე სიზუსტეს. შედარებისთვის, ტრადიციული პლაზმური ჭრისას ტოლერანტობა შეადგენს $\pm 0.5 – 1.0 \text{ მმ}$-ს, ხოლო მექანიკური მაკრატლით (გილიოტინით) ჭრისას ცდომილება ბევრად უფრო მაღალია.
მაღალი სიზუსტის მისაღწევად პირველადი ეტაპია სწორი ინჟინრული ფაილის შექმნა. ამისთვის აუცილებელია DXF და DWG ნახაზები, სადაც დაცულია 1:1 მასშტაბი და დახურული კონტურების პრინციპი.
5 მთავარი ფაქტორი: რა განსაზღვრავს მეტალის ჭრის სიზუსტეს?
- 1. დანადგარის კალიბრაცია და ოპტიკური სისტემა: ლაზერული ჭრის აპარატის პოზიციონირების სიზუსტე პირდაპირ არის დამოკიდებული ხაზოვან ძრავებსა (Linear Motors) და ოპტიკური თავაკის (Laser Head) ფოკუსირებაზე. ლაზერის სხივის დიამეტრი ფოკუსის წერტილში სულ რაღაც 0.02 – 0.1 მმ-ია, რაც იძლევა კრიტიკულად ვიწრო ჭრის ხაზს (Kerf Width).
- 2. მასალის სისქე და სიბრტყე (Flatness): რაც უფრო თხელია ლითონის ფურცელი, მით უფრო მაღალია ჭრის სიზუსტე. სქელ მეტალზე (15-20 მმ+) ჭრისას ლაზერის სხივის ენერგია ოდნავ იფანტება, რამაც შეიძლება გამოიწვიოს მცირე კონუსურობა წიბოზე.
- 3. სითბური დეფორმაციის მართვა: ლაზერის სხივის მაღალი ტემპერატურა ლოკალურად აცხელებს მეტალს. თუ დეტალზე ბევრი მცირე ხვრელია ერთმანეთთან ახლოს, მეტალი შეიძლება გაფართოვდეს და გამრუდდეს. ამის თავიდან ასაცილებლად გამოიყენება ჭრის სპეციალური თანმიმდევრობა და ლაზერული ჭრა აზოტით, რაც მომენტალურად აგრილებს ზონას.
- 4. მიკრო-შეერთებების (Micro-joints) გამოყენება: პატარა დეტალების ჭრისას, მაღალი წნევის გაზის ჭავლმა შეიძლება გადაახოჭოს ან გადაახროს მოჭრილი დეტალი, რაც გამოიწვევს ლაზერის თავაკთან შეჯახებას. ნახაზში მცირე მიკრო-შეერთებების (Micro-tabs) დატოვება აფიქსირებს დეტალს ფურცელზე ჭრის დასრულებამდე.
- 5. დამხმარე გაზის წნევა და სიჩქარე: გაზის არასწორად შერჩეულმა წნევამ შეიძლება გამოიწვიოს ნადნობის არასრული გამოლოკვა და წიბოზე უსწორმასწორობების (Dross/Burr) წარმოქმნა, რაც ამცირებს დეტალის გეომეტრიულ სიზუსტეს.
ჭრის სხვადასხვა ტექნოლოგიის სიზუსტის შედარება
| ჭრის ტექნოლოგია | პოზიციონირების სიზუსტე | ჭრის ხაზის სისქე (Kerf) | ზედაპირის ხარისხი (Roughness) |
| Fiber ლაზერული ჭრა | +-0.03 – 0.05 მმ | 0.05 – 0.1 მმ | უმაღლესი (პრიალა წიბო) |
| წყალ-აბრაზიული ჭრა (Waterjet) | +-0.08 – 0.1 მმ | 0.8 – 1.0 მმ} | ძალიან მაღალი (თერმული ზონის გარეშე) |
| პლაზმური ჭრა (Plasma) | +-0.5 – 1.2 მმ | 1.5 – 3.0 მმ | საშუალო (საჭიროებს გაწმენდას) |
| გაზო-ჟანგბადოვანი ჭრა (Oxy-Fuel) | +-1.5 – 3.0 მმ | 2.0 – 5.0 მმ | დაბალი (სქელი ნაგარი) |
თუ გაინტერესებთ სხვადასხვა მეთოდის დეტალური შედარება, წაიკითხეთ ჩვენი მიმოხილვა ლაზერული ჭრა vs პლაზმური ჭრა.
როგორ მოქმედებს ჭრის სიზუსტე შემდგომ ტექნოლოგიურ პროცესებზე?
მაღალი მეტალის ჭრის სიზუსტე არ არის მხოლოდ ესთეტიკის საკითხი — ის პირდაპირ განაპირობებს შემდგომი საწარმოო ოპერაციების წარმატებას:
- ზუსტი ღუნვა: როდესაც ბრტყელი დეტალის ზომები იდეალურია, CNC ღუნვა ხორციელდება კუთხეების აბსოლუტური განმეორებადობით.
- მარტივი და ხარისხიანი შედუღება: ზუსტად მოჭრილი დეტალები ერთმანეთს ერგება ღრიჩოების (Gaps) გარეშე. ეს განსაკუთრებით კრიტიკულია, როცა გამოიყენება MIG vs TIG შედუღება, რადგან TIG შედუღება არ ითმენს დიდ ღრიჩოებს.
- მექანიკური დამუშავების შემცირება: როდესაც ჭრის სიზუსტე მაღალია, უქმდება ისეთი დამატებითი ოპერაციების საჭიროება, როგორებიცაა CNC ჩარხვა ან მეტალის ფრეზირება უბრალო წიბოების გასასწორებლად.
- დაფარვის ხარისხი: იდეალურად მოჭრილ წიბოზე ფხვნილოვანი შეღებვა დაიტანება თანაბრად და უზრუნველყოფს ხანგრძლივ ანტიკოროზიულ დაცვას.
საიმედო მზიდი სისტემების დასაპროექტებლად, სადაც გამოყენებულია ლითონის კონსტრუქციები, თითოეული კვანძისა და ფლანშის სიზუსტე უზრუნველყოფს სწრაფ და უსაფრთხო მონტაჟს სამშენებლო მოედანზე.
ხოლო იმის გასაგებად, თუ როგორ აისახება მაღალი სიზუსტის მოთხოვნა საწარმოო ხარჯებზე, წაიკითხეთ ჩვენი სტატია როგორ განვსაზღვროთ მეტალის ფაბრიკაციის ფასი.
ხშირად დასმული კითხვები: მეტალის ჭრის სიზუსტე
- რა არის მეტალის ჭრის სიზუსტე და როგორ იზომება ის?მეტალის ჭრის სიზუსტე არის მოჭრილი დეტალის რეალური ზომების შესაბამისობა საპროექტო ნახაზთან. ის იზომება ტოლერანტობით (მმ-ში) შტანგენფარგლის, მიკრომეტრის ან 3D ოპტიკური საზომი აპარატების (CMM) მეშვეობით.
- რა მაქსიმალური სიზუსტის მიღწევაა შესაძლებელი Fiber ლაზერით?თანამედროვე Fiber ლაზერულ დანადგარებზე მეტალის ჭრის სიზუსტე აღწევს $\pm 0.03 – 0.05 \text{ მმ}$-ს, რაც სრულიად საკმარისია ყველაზე რთული საინჟინრო და სამრეწველო ამოცანების შესასრულებლად.
- რა მოქმედებს მეტალის ჭრის სიზუსტის შემცირებაზე?სიზუსტის შემცირებას იწვევს მეტალის დიდი სისქე, არასწორად შერჩეული ჭრის სიჩქარე, დანადგარის მექანიკური ცვეთა, სითბური გადახურება და უხარისხოდ მომზადებული 2D ნახაზი.