
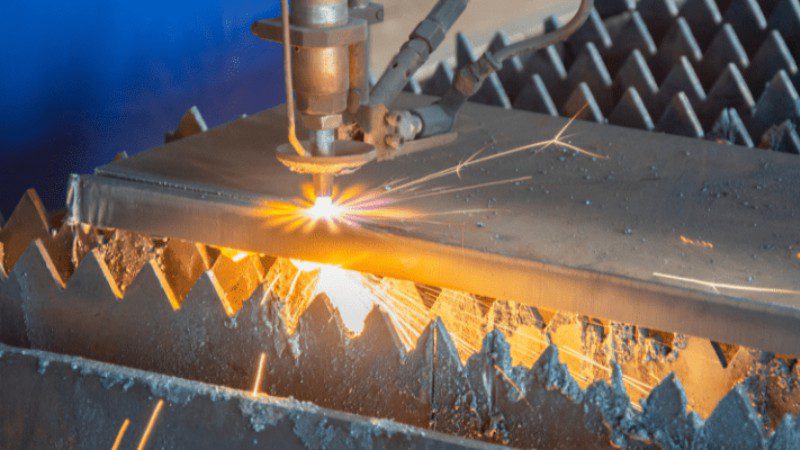

მძიმე მრეწველობაში, ხიდების მშენებლობასა და სპეცტექნიკის წარმოებაში 10 მმ, 15 მმ ან თუნდაც 25 მმ სისქის ფოლადის ფურცლების გამოყენება აუცილებლობას წარმოადგენს. ასეთ მასშტაბებზე სქელი მეტალის ჭრა სრულიად განსხვავებულ ტექნოლოგიურ მიდგომას მოითხოვს. თუ თხელი ფურცლების დამუშავება წამებში ხდება, სქელი ფურცლის გაჭრა ლაზერის ენერგიის კონცენტრაციას, გაზის ზუსტ წნევასა და აპარატის მაქსიმალურ სიმძლავრეს საჭიროებს.
თუ გაინტერესებთ, რა ეტაპებს გადის ინდუსტრიული პროექტი საწყისი ნახაზიდან საბოლოო პროდუქტამდე, წაიკითხეთ ჩვენი მთავარი გზამკვლევი — მეტალის ფაბრიკაცია სრულად.
რა სირთულეებთან არის დაკავშირებული სქელი მეტალის ჭრა?
როდესაც ლაზერის სხივი 15-20 მმ-იანი ფოლადის გაჭრას ცდილობს, მთავარი პრობლემა ჩახვრეტის (Piercing) პროცესია. სხივმა უნდა გაადნოს მეტალი მთელ სიღრმეზე ისე, რომ უკუამრეკლავმა გამდნარმა ლითონმა (ნაგარმა) ლაზერის ოპტიკური ლინზა არ დააზიანოს. გარდა ამისა, სქელ მეტალში სითბო გროვდება, რამაც შეიძლება გამოიწვიოს ფურცლის დეფორმაცია და წიბოს ჩამოშლა.
ამ სირთულეების დასაძლევად თანამედროვე საწარმოები იყენებენ მაღალი სიმძლავრის (6kW, 12kW და მეტი) ტექნოლოგიას, რაზეც დეტალურად ვსაუბრობთ სტატიაში Fiber ლაზერული ჭრა.
5 მთავარი წესი: როგორ მივიღოთ იდეალური ხარისხი სქელ მეტალზე
- 1. ჩახვრეტის (Piercing) მრავალსაფეხურიანი მეთოდი: თხელ მეტალს ლაზერი მომენტალურად ხვრეტს, მაგრამ სქელი მეტალის ჭრა იყენებს 2 ან 3 ეტაპიან ჩახვრეტას. ლაზერი ჯერ მცირე სიღრმეს ადნობს, აძლევს გაცივების საშუალებას, რათა სითბო გაიფანტოს და შემდეგ აგრძელებს ბოლომდე ჩახვრეტას. ეს გამორიცხავს ზედაპირზე “კრატერების” წარმოქმნას.
- 2. ჟანგბადის ($O_2$) ეგზოთერმული რეაქცია: თუ ალუმინზე აუცილებელია ლაზერული ჭრა აზოტით, სქელი შავი ფოლადის შემთხვევაში ჟანგბადი შეუცვლელია. ჟანგბადი მაღალ ტემპერატურაზე რეაქციაში შედის რკინასთან და იწვევს ეგზოთერმულ წვას. ეს დამატებითი სითბური ენერგია ეხმარება ლაზერს სქელი ფენის იოლად გაჭრაში.
- 3. შემყვანი ხაზების (Lead-ins) გამოყენება: იმისათვის, რომ ჩახვრეტის დროს წარმოქმნილმა დეფექტმა დეტალის ძირითადი კონტური არ დააზიანოს, ლაზერი ჩახვრეტას იწყებს დეტალის გარეთა ზონიდან და ჭრას აგრძელებს “შემყვანი ხაზით”. ეს განსაზღვრავს იმას, რომ მეტალის ჭრის სიზუსტე მაქსიმალურად იყოს შენარჩუნებული მიკრონულ დონეზე.
- 4. ფოკუსის სიღრმის ზუსტი რეგულირება: 20 მმ-იანი ფურცლის ჭრისას, ლაზერის სხივის ფოკუსი (ყველაზე ვიწრო და ცხელი წერტილი) უნდა იყოს განთავსებული არა ზედაპირზე, არამედ მეტალის სისქის შუაში ან ქვედა ნაწილში. ეს უზრუნველყოფს, რომ ჭრის ხაზი (Kerf) ფურცლის ძირამდე სწორი და ვიწრო დარჩეს.
- 5. ზედაპირის ხარისხი და მასალის სისუფთავე: სქელი მეტალის ჭრა განსაკუთრებულად მომთხოვნია მასალის ხარისხის მიმართ. ფურცელზე არსებულმა ძლიერმა ჟანგმა ან ქარხნულმა ნადებმა (Mill Scale) შეიძლება ლაზერის სხივი გაფანტოს. ხარისხიანი მასალების შერჩევის კრიტერიუმებზე იხილეთ სტატია INOX vs შავი ფოლადი.
ლაზერი თუ პლაზმა? ტექნოლოგიების შედარება სქელ ლითონზე
როდესაც საქმე ეხება მძიმე ლითონს, ხშირად ისმის კითხვა, რომელი ტექნოლოგია აირჩიოს დამკვეთმა.
- თანამედროვე Fiber ლაზერული აპარატი უზრუნველყოფს იდეალურად პრიალა წიბოს და ზუსტ ხვრელებს 25-30 მმ-მდე სისქეზე.
- თუ სისქე 30 მმ-ს აჭარბებს და დეტალს არ სჭირდება მიკრონული სიზუსტე (მაგალითად, ბაზისური საყრდენი ფილები), ეკონომიკურად უფრო მიზანშეწონილია პლაზმის გამოყენება. ამ ტექნოლოგიების ვრცელი შედარებისთვის გაეცანით მიმოხილვას: ლაზერული ჭრა vs პლაზმური ჭრა.
შემდგომი საწარმოო პროცესები და კონსტრუქციული აწყობა
მძიმე და სქელი დეტალების მოჭრის შემდეგ, წარმოების პროცესი გრძელდება. სწორედ ამ სქელი ფურცლებისგან იქმნება მზიდი ლითონის კონსტრუქციები.
ხშირად, სქელ დეტალებს ესაჭიროებათ რთული კუთხით მოღუნვა. ვინაიდან ლითონის სისქე დიდია, ამისთვის გამოიყენება განსაკუთრებით მაღალი ტონაჟის პრეს-მუხრუჭები. პროცესის დეტალები აღწერილია სტატიაში CNC ღუნვა. გარდა ამისა, თუ მოჭრილ დეტალს სჭირდება მაღალი სიზუსტის შიდა ხრახნები (Резьба) ან რთული ღარების ამოღება, საქმეში ერთვება CNC ჩარხვა ან მოცულობითი მეტალის ფრეზირება.
ამგვარი მძიმე ელემენტების ერთმანეთთან შესადუღებლად, იმის გამო, რომ დიდი მოცულობის ლითონია გასადნობი, ტრადიციულად გამოიყენება ნახევრადავტომატური MIG შედუღება, რადგან ის იძლევა ღრმა შეღწევადობას. წაიკითხეთ მეტი MIG vs TIG შედუღება განყოფილებაში. პროცესის დასკვნით ეტაპზე კი, დეტალებს უტარდებათ ფხვნილოვანი შეღებვა.
მომზადება და ფასთწარმოქმნა
გახსოვდეთ, რომ სქელი მეტალის შემთხვევაშიც, დანადგარის გამართული მუშაობისთვის საწყის ეტაპზე აუცილებელია ზუსტი ციფრული ფაილები — DXF და DWG ნახაზები.
რაც შეეხება ბიუჯეტს, ვინაიდან სქელი მეტალის ჭრა მოითხოვს ლაზერის დაბალ სიჩქარესა და დიდი მოცულობით ჟანგბადის (ან აზოტის) ხარჯვას, ის შედარებით უფრო ძვირადღირებულია, ვიდრე თხელი ფურცლის დამუშავება. ფასების კალკულაციის ზუსტი პრინციპები დეტალურად გვაქვს განხილული სტატიაში: მეტალის ფაბრიკაციის ფასი.
ხშირად დასმული კითხვები: სქელი მეტალის ჭრა
- რა სისქის ფოლადის გაჭრა შეუძლია CNC ლაზერს?თანამედროვე მაღალი სიმძლავრის ბოჭკოვან (Fiber) ლაზერებს შეუძლიათ უმაღლესი ხარისხით გაჭრან 25-იდან 30 მმ-მდე სისქის შავი ფოლადი, ხოლო ალუმინი და უჟანგავი ლითონი (INOX) 15-20 მმ-მდე.
- რატომ გამოიყენება ჟანგბადი სქელი შავი ფოლადის ჭრისას?ჟანგბადი იწვევს ქიმიურ, ეგზოთერმულ რეაქციას მეტალთან. ეს რეაქცია გამოყოფს დამატებით სითბოს, რაც ეხმარება ლაზერის სხივს სქელი ფურცლის ბოლომდე გადნობასა და გაჭრაში. სქელი მეტალის ჭრა აზოტით ბევრად უფრო ძვირია და უზარმაზარ ლაზერულ სიმძლავრეს მოითხოვს.
- რატომ არის ნახაზში შემყვანი ხაზის (Lead-in) დატოვება აუცილებელი?სქელ მეტალზე ლაზერის პირველადი ჩახვრეტა (Piercing) ხშირად ტოვებს მცირე კრატერს. შემყვანი ხაზი საშუალებას იძლევა, რომ ეს კრატერი წარმოიქმნას დეტალის გარეთა (გამოსაგდებ, ე.წ. Scrap) ზონაში, რის შედეგადაც დეტალის რეალური კონტური რჩება იდეალურად სწორი და სუფთა.