
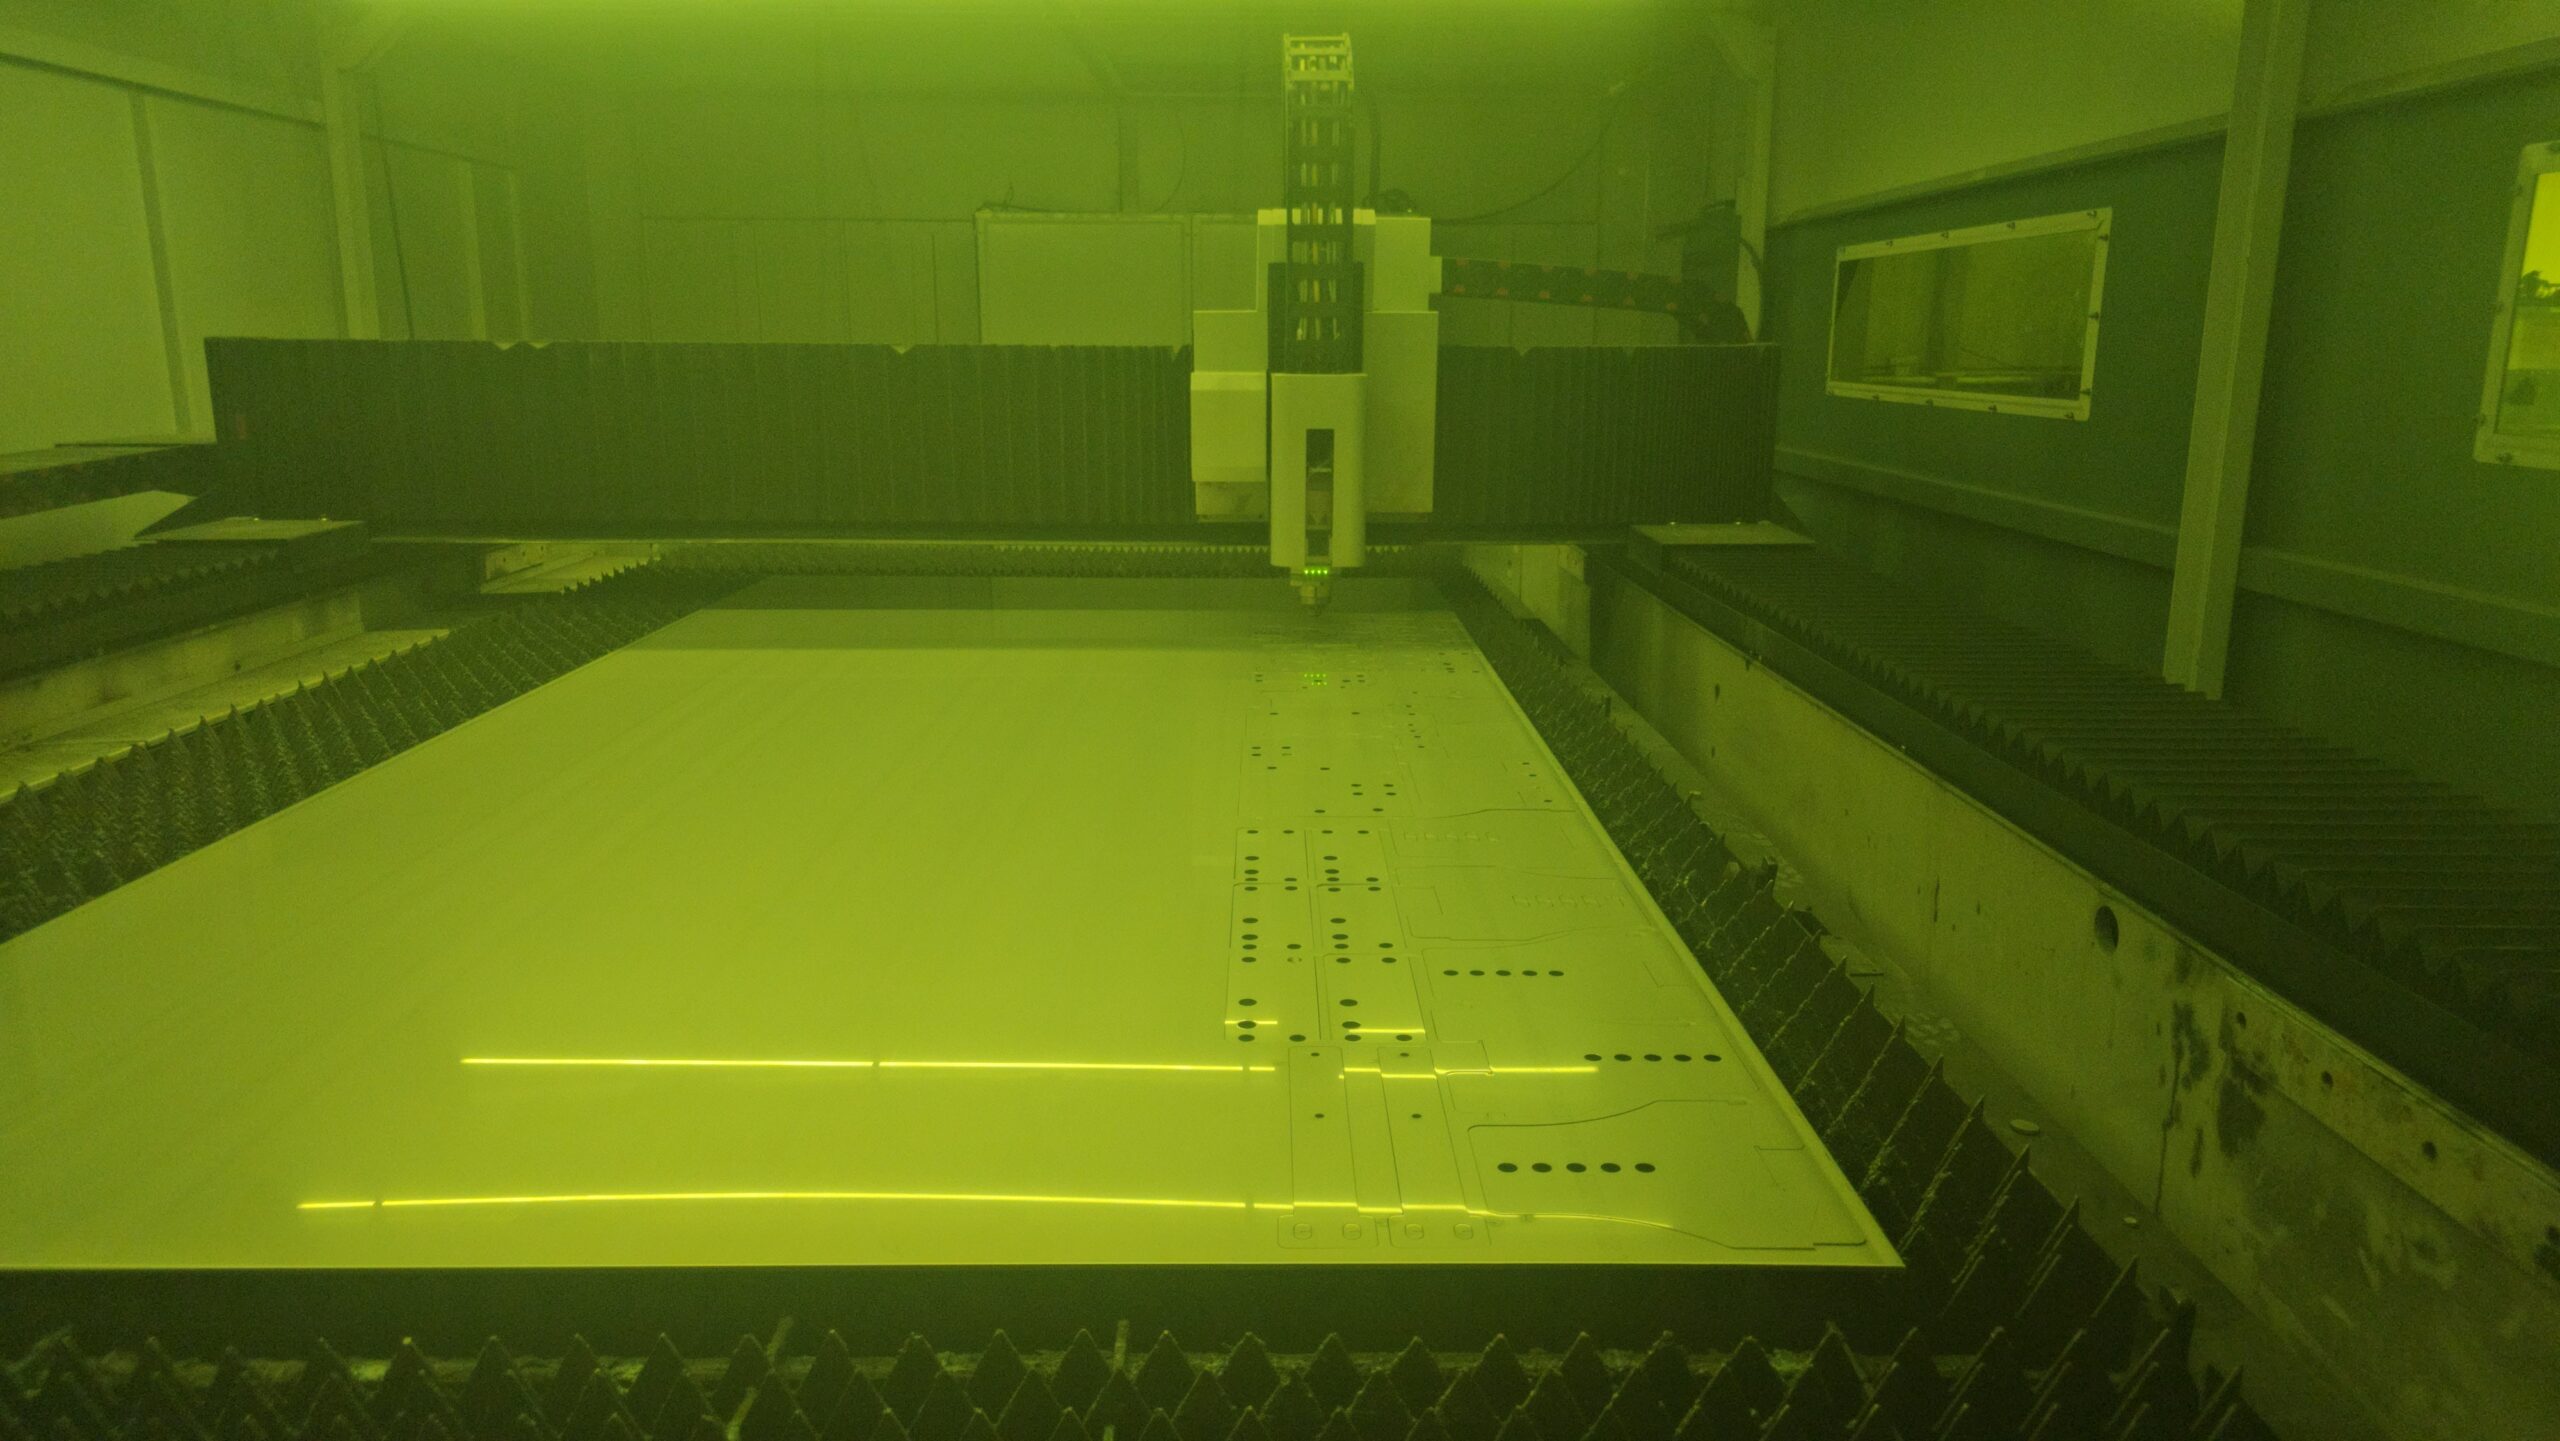

თანამედროვე ინდუსტრიულ წარმოებაში დანადგარები მხოლოდ იმას აკეთებენ, რასაც მათ ციფრული კოდი უკარნახებს. სწორედ ამიტომ, ზუსტად მომზადებული ლაზერული ჭრის ფაილები წარმოადგენს მთავარ ხიდს ინჟინრის იდეასა და რეალურ მეტალის დეტალს შორის. ფაილის არასწორმა დაპროექტებამ შეიძლება გამოიწვიოს არა მხოლოდ დეტალის დეფექტი, არამედ ძვირადღირებული მასალის უზარმაზარი დანაკარგი.
თუ გსურთ სიღრმისეულად გაიგოთ, თუ როგორ ეწყობა წარმოების სრული ჯაჭვი 3D მოდელიდან საბოლოო პროდუქტამდე, იხილეთ ჩვენი მთავარი გზამკვლევი: მეტალის ფაბრიკაცია სრულად.
CAD და CAM სისტემების როლი პროცესში
წარმოების პროცესი იწყება CAD (Computer-Aided Design) პროგრამაში (მაგ. AutoCAD, SolidWorks), სადაც იქმნება დეტალის გეომეტრია. აქედან ხდება ექსპორტი 2D ვექტორულ ფორმატში. როგორც უკვე განვიხილეთ სტატიაში DXF და DWG ნახაზები, ეს ფორმატები ინდუსტრიული სტანდარტია.
შემდგომ ეტაპზე ინჟინერი იყენებს CAM (Computer-Aided Manufacturing) პროგრამას, რომელიც ამ 2D ფაილებს გარდაქმნის G-code-ად — მანქანურ ენად, რომელსაც CNC ლაზერი კითხულობს. იმისათვის, რომ მანქანამ სწორად იმოძრაოს, ლაზერული ჭრის ფაილები მაქსიმალურად “სუფთა” უნდა იყოს.
რა არის Nesting (ნესტინგი) და მასალის ოპტიმიზაცია?
Nesting არის ლაზერული ჭრის CAM პროგრამირების ყველაზე მნიშვნელოვანი ნაწილი. ეს არის პროცესი, როდესაც სხვადასხვა ფორმისა და ზომის დეტალები ვირტუალურად ლაგდება ლითონის სტანდარტულ ფურცელზე (მაგ. 1500×3000 მმ) ისე, რომ მასალის დანაკარგი (Scrap) იყოს მინიმალური.
ჭკვიანური ნესტინგი პირდაპირ ურტყამს თქვენს ჯიბეს. რაც უფრო მჭიდროდ განლაგდება დეტალები, მით ნაკლები ფურცლის ყიდვა მოგიწევთ. ფასთწარმოქმნის შესახებ მეტი ინფორმაციისთვის წაიკითხეთ მეტალის ფაბრიკაციის ფასი.
5 ოქროს წესი: როგორ დავაპროექტოთ ლაზერული ჭრის ფაილები
- 1. დაიცავით მინიმალური მანძილი დეტალებს შორის: Nesting-ის დროს დეტალები ერთმანეთს არ უნდა ეხებოდეს. თხელი ფურცლებისთვის მინიმალური დაშორება 3-5 მმ-ია. თუ იგეგმება სქელი მეტალის ჭრა (10+ მმ), მანძილი დეტალებს შორის უნდა იყოს ლითონის სისქის ტოლი ან მეტი, რათა სითბურმა დეფორმაციამ წიბოები არ დააზიანოს.
- 2. გამოიყენეთ საერთო ხაზით ჭრა (Common Line Cutting): თუ გაქვთ ბევრი ერთნაირი მართკუთხა დეტალი, ლაზერული ჭრის ფაილები შეიძლება ისე დალაგდეს, რომ ორი დეტალი ერთმანეთს იზიარებდეს ერთ ხაზს. ლაზერი ერთხელ გაივლის ამ ხაზზე და ორივე დეტალი ერთდროულად მოიჭრება. ეს ზოგავს ჭრის დროს და მასალას თითქმის 15%-ით.
- 3. გაითვალისწინეთ Kerf (ლაზერის სხივის სისქე): ლაზერის სხივსაც აქვს ფიზიკური სისქე (დაახლოებით 0.1-0.2 მმ). CAM პროგრამამ აუცილებლად უნდა მოახდინოს ე.წ. Kerf Compensation — ამოჭრას კონტური გარედან, რათა საბოლოო დეტალის ზომა ზუსტად დაემთხვეს ნახაზს. სწორედ ეს განაპირობებს იმას, რომ მეტალის ჭრის სიზუსტე $\pm 0.05$ მმ-ის ფარგლებში დარჩეს.
- 4. მიკრო-შეერთებები (Micro-joints): მცირე ზომის დეტალების ჭრისას, მაღალი წნევის გაზმა შეიძლება დეტალი ჰაერში ააგდოს და ლაზერის თავაკი დააზიანოს. ფაილში 0.2 – 0.5 მმ-იანი ხიდების დატოვება დეტალს ფურცელზე აფიქსირებს.
- 5. წაშალეთ ფარული შრეები (Hidden Layers): ხშირად 3D მოდელიდან გადმოტანილი ლაზერული ჭრის ფაილები შეიცავს ფარულ ხაზებს, ცენტრის ნიშნულებსა და ზომებს. ეს ყველაფერი უნდა წაიშალოს, რათა ლაზერმა შემთხვევით ზედმეტი ხაზი არ გაჭრას.
სხვადასხვა მასალის სპეციფიკა ფაილების მომზადებისას
ფაილის მომზადება დამოკიდებულია იმაზე, თუ რა მასალას ვჭრით. მაგალითად, ალუმინის ლაზერული ჭრა და თითბერის დამუშავება მოითხოვს მიკრო-შეერთებების უფრო ხშირ გამოყენებას, რადგან მსუბუქი მეტალი იოლად ვარდება ჭრის მაგიდის გისოსებში.
ხოლო INOX (უჟანგავი) vs შავი ფოლადი შედარებისას, უჟანგავი ლითონისთვის ნესტინგი მეტი სიფრთხილით კეთდება, რათა სითბო ერთ წერტილში არ დაგროვდეს და ფურცელი არ გაღუნოს.
ჭრის შემდგომი ოპერაციების გათვალისწინება ნახაზში
ლაზერული ჭრა მხოლოდ პირველი ეტაპია. როდესაც მზადდება ლაზერული ჭრის ფაილები, წინასწარ უნდა იყოს გათვალისწინებული შემდგომი დამუშავება.
თუ დეტალი უნდა გადავიდეს პრეს-მუხრუჭზე და შესრულდეს ფურცლოვანი მეტალის ღუნვა, ფაილში ცალკე შრეზე (Layer) უნდა იყოს დატანილი ღუნვის ხაზები (Bend Lines).
ასევე, რთული მექანიკური ნაწილების დასამზადებლად, ხშირად მოჭრილი დეტალები გადადის სახარატო საამქროში, სადაც ხორციელდება მეტალის ჩარხვა. ხოლო როდესაც კონსტრუქცია უნდა აიწყოს, ზუსტად დაპროექტებული ღრეჩოები და ფაზკები აადვილებს MIG vs TIG შედუღება პროცესს, რაც საბოლოო ჯამში უზადო ლითონის კონსტრუქციები-ს მიღების გარანტიაა.
ხშირად დასმული კითხვები: ლაზერული ჭრის ფაილები
- რა ფორმატში უნდა მივაწოდო ლაზერული ჭრის ფაილები საწარმოს?ინდუსტრიული სტანდარტია 2D ვექტორული ფორმატები: DXF ან DWG. დარწმუნდით, რომ ფაილი შენახულია 1:1 მასშტაბით მილიმეტრებში (mm) და ექსპორტირებულია შედარებით ძველ, სტაბილურ ვერსიაში (მაგ. AutoCAD 2010).
- რა არის Nesting (ნესტინგი) და რატომ არის ის მნიშვნელოვანი?Nesting არის დეტალების ოპტიმალური განლაგება ლითონის ფურცელზე სივრცის დაზოგვის მიზნით. ჭკვიანური ნესტინგი ამცირებს მასალის ნარჩენებს (Scrap), რაც პირდაპირ ამცირებს პროექტის საერთო ღირებულებას.
- როგორ ავირიდოთ თავიდან სითბური დეფორმაცია მჭიდროდ განლაგებული ფაილების ჭრისას?პროგრამისტმა უნდა გამოიყენოს ჭრის ოპტიმალური ტრაექტორია — მაგალითად, ჯერ გაჭრას ფურცლის ერთი მხარე, შემდეგ გადაინაცვლოს მეორეზე და დაუბრუნდეს პირველს გაცივების შემდეგ. ეს ხელს უშლის სითბოს ერთ ზონაში დაგროვებას და ფურცლის გამრუდებას.